Основы теории и технологии контактной точечной сварки
При
увеличении
отношения δ/t
деформирование
листов переходит
от их изгиба
к прогибу по
типу мембраны.
Кривизна деталей
в месте сжатия
увеличивается
и деформации
могут выходить
за пределы
области упругих.
В этом случае
детали в области,
прилегающей
к месту сжатия,
могут деформироваться
упруго-пластически
или даже пластически.
В следствие
этого прямо
пропорциональная
зависимость
усилия FД
от величины
зазора δ
нарушается
и рост величины
FД
замедляется
(рис. 2.12, а).
С увеличением расстояния до кромки нахлестки u усилие сопротивления свариваемых деталей их прогибу увеличивается FД (рис. 2.13). Однако в этом случае рост FД происходит только до определенного соотношения между параметрами δ, u и t, а затем прекращается (рис. 2.13, а, б).
Это
объясняется
тем (см. рис. 2.1),
что по мере
увеличения
отношения u/t
характер деформации
деталей изменяется
от состояния,
близкого к
чистому изгибу
(при малых значениях
отношений u/t
и δ/t),
к состоянию,
близкому к
чистому прогибу
по типу мембраны
(при увеличении
отношений u/t
и δ/t).
При достижении
отношением
u/t
определенного
значения, которое
зависит от
соотношения
s
и δ,
соответствующего
переходу к
прогибу по типу
мембраны (рис.
2.1, г),
дальнейшее
увеличение
u
на усилие FД
практически
не влияет.
2.1.3. Экспериментально-расчетный
метод определения
усилия
деформирования
деталей при
их сближении
В связи с тем, что точно рассчитать величину усилия сопротивления свариваемых деталей их прогибу FД решением уравнения (2.2) для условий точечной сварки представляет большие трудности, то для решения технологических задач рационально использовать приближенный экспериментально-расчетный метод определения при КТС усилий, необходимых для деформирования деталей до их соприкосновения [91, 100]. Его суть заключается в следующем.
Результаты экспериментальных измерений величины усилия сопротивления свариваемых деталей их прогибу FД при различных сочетаниях технологических факторов значимо влияющих на его величину, приближенно можно описать следующими функциями, которые выражают зависимость FД от каждого из них при неизменных значениях остальных:
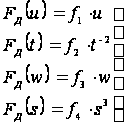 ,
где f1, f2, f3, f4 – функции удовлетворяющие равенствам, которые представляется возможным определить по экспериментальным результатам деформирования свариваемых деталей при конкретных условиях точечной сварки; w – прогиб одной свариваемой детали.
Тогда можно предположить, что существует некая функция f5, которая удовлетворяет условию
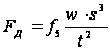 .
(2.3)
Толщину деформируемых деталей в зависимости (2.3) можно выразить через цилиндрическую их жесткость D по зависимости 2.2
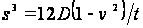 ,
а величину прогиба свариваемой детали w — через величину зазора δ
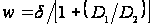 ,
где D1, D2 — цилиндрическая жесткость деталей, причем D1 жесткость более тонкой детали.
С учетом приведенных выше зависимостей выражение (2.3) можно преобразовать к следующему виду:
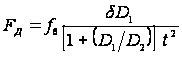 ,
(2.4)
где f6 – функция, удовлетворяющая равенству.
Эмпирическая зависимость (2.4) структурно согласуется с зависимостями, полученными при аналитических решениях задач прогиба пластинки для идеализированных граничных условий, например, в работе [97].
Анализом
результатов
экспериментальных
исследований
зависимости
величины усилия
сопротивления
свариваемых
деталей их
прогибу FД
от значимо
влияющих на
неё технологических
факторов точечной
сварки установлено,
что параметры
u/t,
(w/t)
и s влияют
на величину
FД не
однозначно.
Так, в области
упругих деформаций
прогиба деталей
значение функции
f6 в
основном зависит
только от параметра
 .
В области же
деформаций
упругопластических
— значения
функции f6
уменьшаются
с увеличением
параметра (w/t)
и толщины деталей
s.
Определено, что с достаточной для приближенных технологических расчетов точностью функции f6 может быть аппроксимирована зависимостью вида
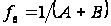 ,
где
А и В – экспериментально
определяемые
коэффициенты,
которые зависят,
соответственно,
от параметров
(u/t)
—
 и от параметров
(w/t)
и s —
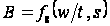 (рис. 2.14).
Тогда, с учетом сказанного выше, зависимость (2.4) для расчетного определения величины усилия FД сопротивления свариваемых деталей их прогибу можно преобразовать к следующему окончательному виду
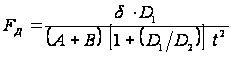 ,
(2.5)
где δ — величина зазора в месте сжатия; D1 и D2 — цилиндрическая жесткость деталей (см. зависимость 2.2), причем при неодинаковой их толщине: D1 жесткость более тонкой детали; А и В – экспериментально определяемые коэффициенты (рис. 2.14); t — расстояние между точками.
Сравнение
значений FД
при различных
сочетаниях
значимо влияющих
на него технологических
факторов, в
частности,
приведенных
в
табл. 2.2, показало,
что относительное
отклонение
усилия в плоскости
свариваемого
контакта εF
от усилия сжатия
деталей электродами
FЭ
при сварке
деталей этих
толщин, равное
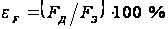 ,
(2.6)
даже при исследуемых величинах зазоров (до 3-х мм) находятся в пределах 0,5…10 %. При встречающихся в практике КТС сочетаниях t, δ и s значения εF не превышают 2…5 %.
Таким образом, полученная зависимость (2.5), позволяет при решении технологических задач расчетным путем приближенно определять величину усилия FД, необходимого для сближения свариваемых деталей до соприкосновения их поверхностей при конкретных условиях сварки, и с достаточной для практики точностью прогнозировать возможное отклонение усилия сжатия в площади свариваемого контакта от усилия сжатия деталей электродами.
2.2. Формирование контактов при сжатии деталей электродами
Исходным условием осуществления процесса контактной точечной сварки является наличие электрической проводимости между токопроводящими электродами, что невозможно без наличия её в контактах деталь–деталь и электрод–деталь. То, что величина и стабильность начального электрического сопротивления контактов существенно влияют на тепловые процессы в зоне сварки и, в конечном итоге, на качество готового соединения можно считать однозначно установленным. Это подтверждается многочисленными результатами исследований процесса КТС как отечественных [3, 4, 7...17, 106...115], так и зарубежных [116…120] исследователей. И только в немногочисленных исследованиях [121, 122] получены противоположные результаты.
В свою очередь, образованию электрических контактов деталь–деталь или электрод–деталь должно предшествовать образование между ними хотя бы очагов контактов механических [4, 13].
Таблица 2.2
Значения FД при различных сочетаниях s, t, u и δ
№ |
Сочетания факторов | FД (кН) | Отклонения FДэксп от FДрасч. (%) | FЭ (кН) | Отклонения
εF
|
||||
| s | t | u | δ | Экспериментальные значения | Расчетные значения | ||||
| 1 | 1,0 | 30 | 8 | 0,5 | 0,110 | 0,133 | 17,6 | 5,0 | 2.6 |
| 2 | -″- | -″- | -″- | 1,0 | 0,280 | 0,256 | 9,3 | -″- | 5,1 |
| 3 | -″- | -″- | -″- | 1,5 | 0,350 | 0,373 | 6,5 | -″- | 7,4 |
| 4 | -″- | -″- | -″- | 2,0 | 0,460 | 0,487 | 5,8 | -″- | 9,6 |
| 5 | -″- | 100 | -″- | 1,0 | 0,020 | 0,014 | 4,2 | -″- | 0,2 |
| 6 | -″- | -″- | -″- | 2,0 | 0,030 | 0,027 | 11,1 | -″- | 0,5 |
| 7 | -″- | -″- | -″- | 3,0 | 0,040 | 0,041 | 2,6 | -″- | 0,8 |
| 8 | 2,0 | 50 | 10 | 0,5 | 0,270 | 0,303 | 11,4 | 11,0 | 2,7 |
| 9 | -″- | -″- | -″- | 1,0 | 0,640 | 0,607 | 5,5 | -″- | 5,4 |
| 10 | -″- | -″- | -″- | 1,5 | 0,930 | 0,896 | 3,8 | -″- | 8,1 |
| 11 | -″- | -″- | -″- | 2,0 | 1,130 | 1,182 | 4,4 | -″- | 10,7 |
| 12 | -″- | 100 | -″- | 1,0 | 0,100 | 0,116 | 15,2 | -″- | 1,0 |
| 13 | -″- | -″- | -″- | 2,0 | 0,250 | 0,235 | 6,3 | -″- | 2,2 |
| 14 | -″- | -″- | -″- | 3,0 | 0,360 | 0,349 | 3,2 | -″- | 3,2 |
| 15 | 3,0 | 70 | 13 | 0,5 | 0,470 | 0,511 | 6,0 | 16,0 | 3,1 |
| 16 | -″- | -″- | -″- | 1,0 | 0,940 | 1,011 | 7,0 | -″- | 6,3 |
| 17 | -″- | -″- | -″- | 1,5 | 1,610 | 1,509 | 6,6 | -″- | 9,9 |
| 18 | -″- | -″- | -″- | 2,0 | 0,207 | 1,979 | 4,7 | -″- | 12,3 |
| 19 | -″- | 100 | -″- | 1,0 | 0,460 | 0,438 | 5,0 | -″- | 2,6 |
| 20 | -″- | -″- | -″- | 2,0 | 0,850 | 0,864 | 1,6 | -″- | 5,3 |
| 21 | -″- | -″- | -″- | 3,0 | 1,320 | 1,278 | 3,2 | -″- | 7,9 |
Таким образом, формирование контактов при КТС включает в себя, по крайней мере, два, различающихся между собой, процесса: формирование механических контактов; формирование электрических контактов, которые во временной последовательности протекают одновременно после сближения свариваемых деталей до соприкосновения их поверхностей.
2.2.1. Формирование механических контактов
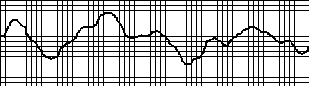
Реальные поверхности деталей всегда имеют микроскопические неровности (рис. 2.15), поскольку они образуются не только при механической обработке поверхностей [12, 13], но даже и при кристаллизационных [12] или рекристаллизационных [123] процессах в металлах. Эти неровности в технологии машиностроения характеризуют шероховатостью и волнистостью. Их параметры, включая и терминологию, регламентированы ГОСТами [124, 125].
 Если
бы поверхности
деталей были
идеально гладкими
и плоскими, то
контакты между
ними существовали
бы по всей площади
сопрягаемых
поверхностей.
Эту площадь
принято называть
«номинальной
площадью контакта»
и обозначать
Аа (рис.
2.16). Следовательно,
при точечной
сварке «номинальной
площадью контакта»
Аа является
вся площадь
нахлестки.
Наличие на
поверхностях
реальных деталей
шероховатости
и волнистости
приводит к
тому, контакт
между ними не
будет сплошным.
Лишь отдельные
участки поверхностей
воспринимают
усилия сжатия.
Сумма таких
дискретных
площадок контакта
образует «фактическую
площадь контакта»,
которую принято
обозначать
Аr.
Единичные пятна
фактического
контакта
располагаются
неравномерно,
отдельными
областями. Эти
области сосредоточения
пятен фактических
контактов,
обведенные
контурами, в
сумме составляют
«контурную
площадь контакта»,
которую обозначают
Ас. Тогда
можно считать,
что при контактной
точечной сварке
«контурной
площадью контакта»
Ас является
вся площадь
внутри контура
уплотняющего
пояска. Такая
классификация
площадей контактов
общепринята
в технологии
машиностроения
[126, 127] и сварки [4, 12,
13, 92, 128, 129].
При
контактировании
жестких тел
величина контурной
площади контакта
определяется
геометрическими
характеристиками
их поверхностей,
в основном
волнистостью,
а также, хотя
и в значительно
меньшей мере,
и шероховатостью
[126, 127, 130...135]. При точечной
сварке кроме
волнистости
и шероховатости
на контурную
площадь контактов
оказывает
влияние распределение
нагрузки, которое
зависит от
площади (при
плоской) или
радиуса (при
сферической)
рабочих поверхностей
электродов,
и толщина свариваемых
деталей вследствие
относительно
небольшой
жесткости
последних [4,
13,81, 92, 136].
В теории контактной точечной сварки наиболее известны две методики расчетного определения контурной площади контактов АС [10, 13]:
 ,
(2.7)
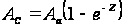 ,
(2.8)
где FЭ — усилие сжатия электродов; σТ — предел текучести материала деталей; Аа — номинальная площадь контакта; Z — показатель степени, который учитывает нагрузку и сопротивление деформации металла деталей
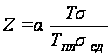 или
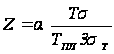 ;
здесь
α — опытный
коэффициент;
Т — температура
в контакте; σ
— удельная
нагрузка:
 ;
ТПЛ — абсолютная
температура
плавления
металла; σСД
— сопротивление
деформации
металла в масштабе
волнистости.
Значения контурной площади АС, рассчитанные по зависимости (2.7), значительно превышают экспериментальные значения, например, приведенные в работах [92, 128, 129]. Экспериментальные данные, а также теоретические исследования [81, 136] однозначно показывают, что при точечной сварке контурная площадь практически не зависит от площади нахлестки, то есть от номинальной площади контакта Аа. Поэтому возможность применения зависимости (2.8) для практических расчетов в условиях точечной сварки весьма проблематична. Кроме того, вычисления по зависимости (2.8) весьма трудоемки, так как могут быть произведены только методом итераций, поскольку искомая величина АС входит и в правую ее часть для определения величины удельной нагрузки σ.
Сведения же о фактической площади контактов при точечной сварке и механизме ее формирования весьма ограничены. Так, в работе [92] экспериментально установлено, что она составляет 1…25 % от контурной площади контакта. При этом отмечается, что в случае сжатия деталей электродами с плоской рабочей поверхностью пятна единичных микроконтактов распределяются почти равномерно по всей контурной площади. В случае же сжатия деталей электродами со сферической рабочей поверхностью плотность единичных контактов растет к ее периферии.
Для расчета фактической площади контакта Аr в работе [13] предложена зависимость, которая структурно аналогична зависимости (2.8)
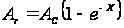 ,
(2.9)
где: Х — показатель степени, равный
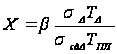 или
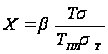 ;
здесь β — опытный коэффициент; σΔ — давление, действующее в площади единичного микроконтакта; ТΔ — температура микровыступов в контакте; σСДΔ — сопротивление деформации металла в масштабе микровыступов.
Расчеты фактической площади контакта Аr по зависимости (2.9) затрудняются теми же обстоятельствами, что и расчет контурной площади по зависимости (2.8). Причем определение температуры и свойств металла в масштабе микровыступов весьма неопределенно.
При сварке деталей из алюминиевых и магниевых сплавов относительные деформации микрошероховатостей на их поверхности достигают 60…70 %. Причем их значения в контакте электрод–деталь в 1,3...1,4 раза больше, чем в контакте деталь–деталь [129]. Такой уровень микродеформаций в контактах электрод–деталь может приводить к схватыванию металлов детали и электрода (по механизму сварки давлением в твердой фазе [12, 137]) и такому нежелательному при точечной сварке явлению, как массоперенос металлов между поверхностями деталей и электродов [128].
2.2.2. Формирование электрических контактов
Образование механических микроконтактов в фактических площадях контактов еще не гарантирует наличие в нем контакта электрического [4, 13]. Это обусловлено тем, что идеально чистая (ювенильная), металлическая поверхность существует только короткие моменты времени (доли секунды) в изломе металла или в первые мгновения после её механической обработки [4, 12, 13]. Очистка и предотвращение последующего возникновения поверхностного загрязнения деталей в технологических процессах сварки давлением в основном удаётся только в вакуумных устройствах [137...140]. В силу конструктивных особенностей таких устройств [141...144] использовать их при точечной сварке экономически и технологически не целесообразно.
Реальные
же поверхности
свариваемых
деталей всегда
покрыты окисной
пленкой, состав
и толщина которой
зависит от рода
металла или
сплава, от состава,
давления и
температуры
газовой фазы,
а так же от
продолжительности
их воздействия
(рис. 2.17).
На поверхности окисных пленок возможно наличие адсорбированных газов, влаги и органических веществ, и прочих наслоений [3, 4, 12, 13, 145...151]. Последние значительно затрудняют сближение металлических поверхностей, так как вещество граничного слоя при сжатии приобретает упругость твердого тела [12, 148]. Поэтому фактическую площадь даже единичного контакта условно можно разделить на три (см. рис. 2.16). К первой, Аrм — относятся участки с металлическим контактом, в которых электрический ток протекает без заметного переходного сопротивления, как это имеет место между кристаллами в компактном металле. Ко второй, Аrпл — участки с квазиметаллическим контактом, поверхность которых покрыта тонкой пленкой, легко пропускающей ток благодаря туннельному эффекту [152] или фриттинг эффекту [13]. К третьей же, Аrмо— участки, не проводящие ток и покрытые мономолекулярными плёнками (окислы, сульфаты и т. п.), которые практически играют роль изоляторов [13, 152].
С целью создания наиболее благоприятных условий для формирования электрических контактов перед их сваркой, как правило, проводят специальную подготовку поверхностей деталей, например, травление с последующей пассивацией или механическую зачистку. При этом время хранения подготовленных деталей до сварки регламентируют. А непосредственно перед ней контролируют электрическое сопротивление участка электрод–электрод [7...17, 111...115].
Таким образом, формирование контактов электрод–деталь и деталь–деталь со стабильными параметрами представляет сложную задачу технологии точечной сварки, так как этот процесс зависит от большого числа факторов, параметры которых на практике зачастую носят случайный характер и имеют большой статистический разброс: от усилия сжатия электродов и геометрии их рабочих поверхностей; от макро- и микрогеометрии поверхностей деталей; сопротивления деформации металла микро- и макромасштабах; поверхностных пленок и др.
2.3. Электрическая проводимость зоны сварки.
Электрическая проводимость зоны сварки характеризуется электрическим сопротивлением участка электрод–электрод rЭЭ (рис. 2.18).
В общем случае, электрическое сопротивление участка электрод–электрод rЭЭ представляют в виде суммы последовательно соединенных активных сопротивлений собственно свариваемых деталей rД1 и rД2, сопротивлений контакта между ними rДД, а также сопротивлений контактов между деталями и электродами rЭД1 и rЭД2 [3, 16]:
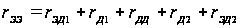 .
(2.10)
При сварке деталей равной толщины и из одного и того же материала эту зависимость можно упростить и записать в следующем виде:
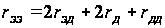 .
(2.11)
Для определения общего электрического сопротивления зоны сварки по зависимости (2.11) необходимо в любой момент процесса сварки опре
делить
величину всех
ее составляющих.
Очевидно, что
математически
точно решить
эту задачу вряд
ли представляется
возможным из-за
чрезвычайно
сложного влияния
и взаимовлияния
на проводимость
зоны сварки
параметров
термодеформационных
процессов,
которые протекают
в зоне сварки.
Например, таких
как нестационарный
нагрев металла
в зоне сварки,
обусловленный
процессами
выделения
теплоты и ее
отвода в электроды
и детали, изменение
удельного
сопротивления
металла при
нагреве, микропластические
деформации
в контактах
деталь–деталь
и электрод–деталь,
макропластические
деформации
металла в зоне
сварки и др.
Поэтому в
технологических
расчетах величину
электрического
сопротивления
зоны сварки
определяют
приближенно,
в большинстве,
по эмпирическим
зависимостям.
2.3.1. Электрические сопротивления контактов при точечной сварке
Наличие электрических контактных сопротивлений обусловлено относительно небольшой площадью электрического контакта по сравнению с номинальной площадью контактирующих поверхностей. Это происходит из-за наличия неровностей на поверхностях деталей и электродов, а также из-за различных не электропроводных поверхностных образований: оксидных и гидрооксидных пленок, адсорбированных влаги, масел, пыли и т.п. С увеличением сопротивлений контактов, как правило, уменьшается и стабильность их значений. Большие и не стабильные значения электрических сопротивлений контактов являются основными возмущающими факторами процесса КТС, которые могут приводить не только к отклонениям параметров качества сварных соединений, но и к образованию дефектов типа выплеск или непровар. На сопротивление контактов деталь–деталь и электрод–деталь при точечной сварке наиболее значимо влияют исходное состояние поверхностей деталей и усилие их сжатия (рис. 2.19).
Влияние состояния поверхности на контактное сопротивление очень велико. При этом на его величину оказывает влияние и шероховатость поверхностей, и сопротивление деформации металла в поверхностном слое, и параметры поверхностных пленок. Увеличение параметров шероховатости, а также толщины и прочности поверхностных пленок, при одинаковых остальных условиях, приводят к увеличению контактного сопротивления в десятки, сотни, а иногда и тысячи раз (табл. 2.3).
С увеличением
усилия сжатия
электродов
при контактной
точечной сварке
деталей любых
толщин и из
любых материалов
однозначно
уменьшаются
как величина
сопротивления
контактов, так
и разброс их
значений. Такое
изменение
контактных
сопротивлений
при увеличении
усилия сжатия
происходит
вследствие
интенсификации
процессов
микропластических
деформаций
в контактах,
которые приводят
к смятию микровыступов,
разрушению
поверхностных
пленок и увеличению
площадей фактических
контактов [3,
4, 7...17, 107...120, 153, 154].
Механические и электрические процессы, протекающие в сварочных контактах в процессе формирования соединений за цикл сварки и определяющие его электрические параметры, очень сложны. Это затрудняет их математическое описание, т. е. разработку математических моделей контактов при КТС. Задача осложняется еще и неопределенностью, а также случайностью параметров, которые характеризуют шероховатость поверхностей после их технологической обработки и поверхностные пленки. Так, о реальном профиле шероховатых поверхностей авторы работы [127] замечают следующее: «…Надо обладать большим воображением, чтобы в реальных очертаниях выступов увидеть правильную геометрическую фигуру. …Существование неровностей с заостренными вершинами вообще представляется маловероятным».
Для условий точечной сварки наиболее адекватной считается ситовая модель проводимости контактов. На ее основе разработан ряд методик для расчетного определения электрического сопротивления контактов. Из них наибольшую известность получили две методики.
Одна из них — это методика Р. Хольма, разработанная им для шинных контактов и приведенная, например, в более поздней работе [152]. Эта формула затем Ф. И. Кислюком [7, 106] была введенная в теорию контактной точечной сварки и до настоящего времени не претерпела существенных изменений [3]:
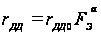 ,
(2.12)
где rДД0 и а — коэффициенты, определяемые экспериментально; FЭ — усилие сжатия электродов.
Другая же методика, первоначально разработанная К. А. Кочергиным для стыковой сварки [107], а затем распространенная им же и на сварку точечную, учитывает в определенной мере реальные микропластические деформации в контактах. В ней микрогеометрия шероховатой поверхности моделируется правильными четырехгранными пирамидами одинаковой высоты и рассчитывается сопротивление системы этих пирамид в условиях их деформирования. По крайней мере, эта методика описывает реальные микропластические деформации качественно [4, 13]:
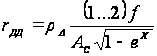 ,
(2.13)
где: ρΔ — удельное электрическое сопротивление металла в масштабе микрошероховатости; (1…2) f — толщина контактного слоя; АС — контурная площадь контакта; Х — функция нагрузки и сопротивления деформации металла (определение АС и Х см. в зависимостях (2.8) и (2.9)).
Электрические
же сопротивления
контактов
электрод–деталь
rЭД.
до сих пор, как
правило, отдельно
не рассчитывают.
Их, по предложению
А. С. Гельмана
[155], принимают
равными половине
величины
сопротивлений
в контактах
деталь–деталь
rДД,
т. е.:
