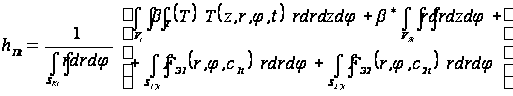Основы теории и технологии контактной точечной сварки
зона сварки осесимметрична;
детали имеют одинаковые теплофизические свойства и одинаковую толщину, т. е. зона сварки симметрична относительно плоскости свариваемого контакта;
температурный
коэффициент
объемного
расширения
металла βT
не зависит от
градиента
температуры
по координатам
и принимается
по ее усредненной
величине, т.
е.
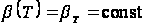 ;
электроды имеют одинаковую геометрию рабочих поверхностей и вдавливаются в поверхности деталей на одинаковую глубину, т. е.:
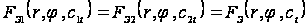 ,
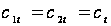 и
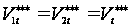 .
Тогда, приняв допущения, что зона интенсивных пластических деформаций при КТС ограничена поверхностями деталей в контактах электрод–деталь и цилиндрической поверхностью, образующая которой параллельна оси электродов, а направляющей является контур контакта деталь–деталь, интеграл в зависимости (3.68), который определяет объем деформируемого металла Vt, при толщине деталей s и диаметре уплотняющего пояска dПt будет равен:
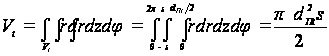 .
(3.69)
Сделанные
допущения, в
частности, о
том, что температурный
коэффициент
объемного
расширения
металла βT
не зависит от
температуры,
т. е. βT
= const, позволяют
упростить
вычисление
первого тройного
интеграла (в
квадратных
скобках) в
зависимости
(3.68), который определяет
приращения
 деформируемого
объема металла
Vt,
вследствие
его температурного
расширения
(зависимость
3.63). Тогда, учитывая,
что зона интенсивных
пластических
деформаций
при КТС осесимметрична
по координате
r и симметрична
относительно
плоскости
свариваемого
контакта по
координате
z, этот
интеграл можно
преобразовать
к следующему
виду:
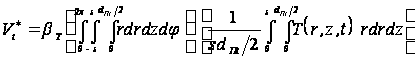 .
(3.70)
Очевидно, что тройной интеграл в круглых скобках аналогичен зависимости (3.69), а выражение с двойным интегралом в квадратных скобках аналогично зависимости (3.44), если в нее подставить следующие пределы интегрирования: z1 = 0, z2 = s, r1 = 0, r2 = dПt /2. Тогда, с учетом (3.44) и (3.69), а также того, что температурный коэффициент объемного расширения βT и температурный коэффициент линейного расширения αT связаны между собой следующим соотношением: βT = 3αT [123], зависимость (3.70) можно преобразовать к следующему виду:
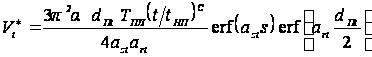 .
(3.71)
Допущение
об осесимметричности
зоны сварки
значительно
упрощает вычисление
и второго тройного
интеграла (в
квадратных
скобках) в
зависимости
(3.68), который определяет
приращение
 объема металла
ядра при его
плавлении. В
этом случае
объем ядра в
любой момент
его формирования
можно рассчитать
как объем тела
вращения. Объем
ядра VЯt
(рис. 3.30) можно
представить
как объем тела,
ограниченного
изотермой
температуры
плавления,
выраженной
функцией
 ,
при вращении
ее вокруг координаты
z. Тогда
тройной интеграл
в зависимостях
(3.64) и (3.68) можно
преобразовать
следующим
образом [208]:
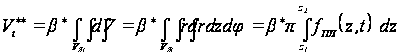 ,
(3.72)
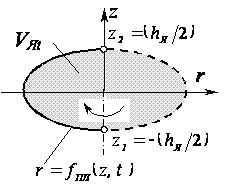 где
z1 и z2
— координаты
точек, в которых
изотермы температуры
плавления
пересекают
ось электродов.
Функцию,
выражающую
зависимость
координаты
r от координаты
z в уравнении
изотермы температуры
плавления:
 ,
можно получить
из выражения
(3.39). После преобразований
эта функция
может быть
записана в
следующем виде:
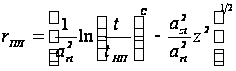 .
Подставив
ее в зависимость
(3.72) и вычислив
интеграл при
переменных
пределах
интегрирования
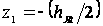 и
 ,
в которых значение
высоты ядра
hЯt
выражено формулой
(3.40), получаем:
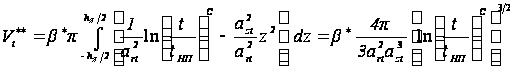 .
(3.73)
В
практике точечной
сварки наиболее
распространены
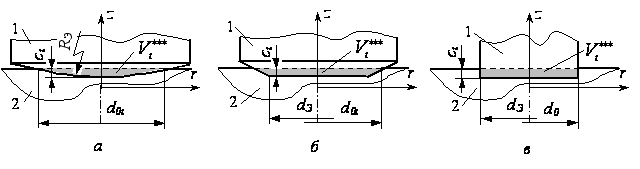
электроды (рис.
3.31) со сферической
рабочей поверхностью
(рис. 3.31, а), а также
конические
(рис. 3.31, б) и цилиндрические
(рис. 3.31, в) электродами
с плоскими
рабочими
поверхностями.
Все они являются
телами вращения,
а потому объемы
 ,
вытесняемые
электродами
при их вдавливании
в поверхности
деталей, могут
быть определены
не только по
зависимостям
(3.65) или (3.66), но и гораздо
проще по зависимости
(3.72). Однако и в
этом нет необходимости,
так как общеизвестны
формулы, согласно
которым вытесняемые
объемы равны:
при сферической рабочей поверхности электрода
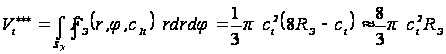 ,
(3.74)
при конической форме электрода
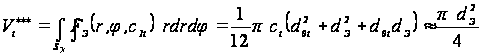 ,
(3.75)
при цилиндрической форме электрода
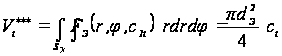 ,
(3.76)
где ct — глубина вдавливания электродов в момент времени t; RЭ — радиус сферической рабочей поверхности электрода; dЭ — диаметр плоской рабочей поверхности электрода; dOt — диаметр отпечатка (контакта) электрод-деталь в момент времени t.
Вторым слагаемым
в зависимости
(3.74) можно пренебречь
потому, что
глубина вдавливания
электродов
при КТС обычно
не превышает
10...20 % от толщины
s свариваемых
деталей, т. е.
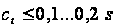 ,
а радиусы электродов
со сферической
рабочей поверхностью
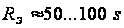 ,
при которых
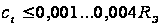 и практически
не влияет на
результат
расчета объема
.
По этой же причине
можно пренебречь
разностью между
dЭ и
dOt
в зависимости
(3.75), так как при
и
 ,
т. е. при
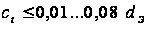 ,
и определять
объем
 по зависимости
(3.76) как при цилиндрическом,
так и коническом
электродах.
Наиболее
сложной задачей
при расчетах
вытесненного
электродами
объема
по зависимостям
(3.74) и (3.76) является
определение
глубины вдавливания
электродов
ct в процессе
формирования
соединения.
В настоящее
время можно
прогнозировать
лишь качественный
характер изменения
этого параметра.
Определить
же значения
ct расчетным
путем в процессе
КТС с учетом
напряженно-деформированного
состояния
металла области
зоны сварки,
прилегающей
к электроду,
пока не удается
из-за сложности
протекающих
там термодеформационных
процессов.
Поэтому в данной
методике значения
ct приближенно
определяются
через диаметр
контакта
электрод–деталь.
С точностью
до 0,01 % значения
ct можно
выразить через
диаметр отпечатка
dо (контакта
электрод–деталь)
при сварке
электродами
со сферическими
рабочими
поверхностями
[84]:
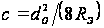 .
Экспериментальные
исследования
показали, что
диаметр dЭt
контакта
электрод–деталь
при точечной
сварке изменяется
подобно изменению
диаметра dПt
контакта
деталь–деталь
(рис.3.32). При этом
установлено,
что в начале
процесса КТС
dЭt,
на 5...15 % больше
dПt,
а в конце процесса
— наоборот, dПt
примерно на
столько же
больше, чем
dЭt.
Поэтому, для
приближенных
расчетов можно
принять, что
dЭt
и dПt
изменяются
при сварке
одинаково.
Тогда изменение
значений глубины
вмятин от электродов
в поверхностях
деталей ct
в процессе
сварки электродами
со сферической
рабочей поверхностью
при расчетах
вытесняемого
ими объема
металла
по зависимости
(3.74) можно выразить
через изменение
диаметра уплотняющего
пояска следующим
образом:
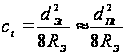 .
(3.77)
Практика
сварки электродами
со сферической
и плоской рабочими
поверхностями
показывает,
что при сварке
на режимах
близких к
оптимальным,
например,
рекомендованных
в работах [3, 9, 11,
15...17], глубина их
вдавливания
в поверхности
деталей в процессе
формирования
соединения
изменяется
примерно одинаково.
Поэтому, при
приближенных
технологических
расчетах значений
по зависимости
(3.76) величину ct
можно определять
по зависимости
(3.77) и для условий
сварки электродами
с плоской рабочей
поверхностью,
если подставить
фиктивное
значение RЭ,
рекомендованное
для этой же
толщины деталей,
например, в
работах [3, 11, 16].
Тогда зависимость (3.68) для расчета степени пластической деформации металла в зоне сварки εt в любой момент t процесса формирования соединения на стадии нагрева с учетом сказанного выше и зависимостей (3.71), (3.73) и (3.77) можно преобразовать к следующему окончательному виду, удобному для практических расчетов [210, 217]:
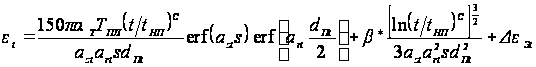 (%), (3.78)
где для момента
времени t,
αТ
— температурный
коэффициент
линейного
расширения;
azt,
art
и с — коэффициенты
(см. зависимость
3.36); tНП
— время начала
плавления
металла (см.
зависимость
3.37);
 — функция ошибок
(см. зависимость
(3.42)... (3.44)); s —
толщина деталей;
dПt
— диаметр
уплотняющего
пояска; β*
— коэффициент
увеличения
объема металла
ядра при его
плавлении;
 — приращение
степени пластической
деформации
εt
металла зоны
сварки при
вдавливании
электродов,
равное:
при сферической рабочей поверхности электрода
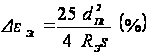 ,
при конической и цилиндрической форме электрода
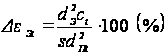 ;
RЭ и dЭ – радиус (при сферической) и диаметр (при плоской) рабочих поверхностей электродов; сt — глубина вдавливания электродов в поверхности деталей (см. зависимость 3.77).
Таким образом, зависимость (3.78) позволяет при технологических расчетах приближенно определить степень пластической деформации εt металла в процессе формирования точечного сварного соединения в любой его момент t на стадии нагрева.
Скорость деформации, как это общепринято в теориях пластичности и обработки металлов давлением — это изменение степени деформации εt в единицу времени [220, 221, 227,228], т. е.:
 .
(3.79)
Размерность
скорости деформации
зависит от
размерности
ее степени и
может быть
 или
 :
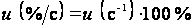 .
В соответствии
с выражением
(3.79) скорость
деформации
можно определить
как производную
от функции,
описывающей
изменение по
времени степени
пластической
деформации
металла зоны
сварки, т. е.
производную
от зависимости
(3.78). Однако в связи
с тем, что она
содержит не
дифференцируемую
аналитически
erf – функцию,
то точное
аналитическое
определение
скорости деформации
по (3.79) невозможно.
Даже при приближенном
дифференцировании
функции
 [216] получается
очень громоздкая
и неудобная
для практических
расчетов зависимость
скорости деформации
от времени.
Поэтому скорость
деформации
ut
для любого
момента t
процесса сварки
рациональнее
определять
численным
дифференцированием
зависимости
(3.78) , т. е. [210, 217]:
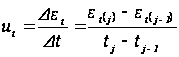 ,
(3.80)
где Δεt
— приращение
степени деформации
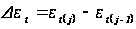 за
отрезок времени
 между
текущим
 и
предыдущим
 моментами
расчета скорости
деформации
 .
3.5.3. Определение
температуры
металла в зоне
пластических
деформаций
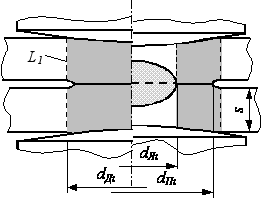
Методика, по которой рассчитывается изменение сопротивления пластической деформации металла при КТС, предопределяет осреднение температуры в объеме металла зоны интенсивных пластических деформаций. Рассчитать среднюю температуру металла пластически деформируемого в зоне сварки можно по зависимости (3.44).
В разделе
2.5.2 экспериментально
определено,
что пластические
деформации
металла зоны
сварки на стадии
нагрева в основном
локализованы
в области,
ограниченной
контуром L1,
диаметр которого
dДt
на 5...15 % больше
диаметра dПt
уплотняющего
пояска, т. е.
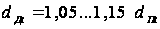
(рис. 3.33). При расчете
же давления
в ядре радиус
внешней границы
металла, находящегося
в пластическом
состоянии,
определен и
теоретически.
Из зависимостей
(3.58) и (3.59) получаем:
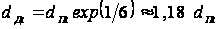 .
Поскольку эти
результаты
приближенно
равны, при расчете
средней температуры
внешней границей
зоны интенсивных
пластических
деформаций
рационально
принять окружность
диаметром
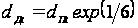 .
Внутренней
же границей
пластических
деформаций
до начала плавления
металла является
ось электродов
(рис. 3.33, слева), а
после появления
ядра расплавленного
металла (рис.
3.33, справа) — окружность
с диаметром
dЯt.
Поскольку
приняты допущения,
что зона интенсивных
пластических
деформаций
при КТС осесимметрична
по координате
r и симметрична
относительно
плоскости
свариваемого
контакта по
координате
z, то среднюю
температуру
деформируемого
металла можно
определять
только в одной
четверти зоны
точечной сварки.
Следовательно,
для определения
ТДt
по зависимости
(3.44) в нее следует
подставить
следующие
пределы интегрирования:
 ,
 ,
 ,
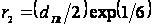 .
 После
подстановки
этих пределов
интегрирования,
вычисления
интегралов
и преобразований
по зависимости
(3.44) получаем
формулу для
расчета средней
температуры
деформируемого
в зоне сварки
металла ТДt
в любой момент
t процесса
формирования
точечного
сварного соединения
при
 [210, 217]:
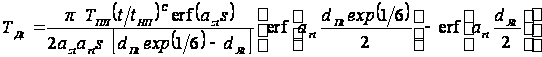 ,
(3.81)
где для момента
времени t,
ТПЛ — температура
плавления
свариваемого
металла; tНП
— время начала
плавления
металла (см.
зависимость
3.37);
azt,
art
и с — коэффициенты
(см. зависимость
3.36);
— функция ошибок
(см. зависимость
(3.42)... (3.44)); s —
толщина деталей;
dЯt
и dПt
— диаметры ядра
и уплотняющего
пояска соответственно.
3.5.4.
Определение
высоты уплотняющего
пояска в свариваемом
контакте
Для решения технологических задач точечной сварки с обжатием периферийной зоны соединений по уравнению (3.17) в любой момент процесса формирования соединения необходимо определять высоту уплотняющего пояска hПt (рис. 3.34), которая входит в зависимость (3.19).
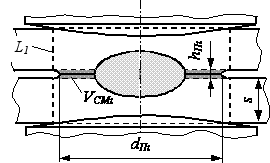 В
процессе формирования
точечного
сварного соединения
происходит
пластическое
течение металла
в зоне сварки
к контакту
деталь – деталь
вследствие
его температурного
расширения,
увеличения
объема при
расплавлении
в ядре, неравномерного
нагрева и сложного
объемного
напряженного
состояния (см.
п. 2.5.2). Как показано
выше в п. 3.5.2, при
пластической
деформации
металла в зоне
сварки к контакту
между деталями
смещается объём
VСМt
в результате
чего между
свариваемыми
деталями образуется
рельеф (уплотняющий
поясок) высотой
hПt.
Поскольку
считается, что
металл при
пластической
деформации
не сжимается
[200, 219...221, 224...230], высоту
уплотняющего
пояска hПt
в любой момент
t процесса
формирования
соединения
можно определить
следующим
образом:
 ,
(3.82)
где в момент времени t, VСМt — объем металла зоны сварки, смещенный к свариваемому контакту; SКt — площадь контакта деталь–деталь.
Изменение смещённого объёма VСМt в процессе точечной сварки описывается интегральным выражением (3.67). Тогда, выразив площадь контакта деталь–деталь SКt интегральной зависимостью
 (3.83)
и подставив ее совместно с зависимостью (3.67) в формулу (3.82) получаем интегральное выражение, которое позволяет в любой момент времени t на стадии нагрева определить высоту уплотняющего пояска hПt, [204, 210]: