Основы теории и технологии контактной точечной сварки
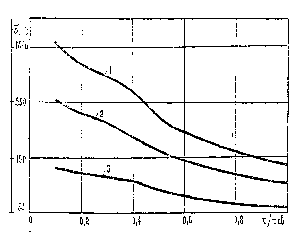
С увеличением жесткости режимов сварки как среднее значение напряжений в площади уплотняющего пояска (рис. 4.21), так и давление расплавленного металла в ядре (рис. 4.22) увеличивается. Это в основном является следствием увеличения сопротивления пластической деформации металла в области уплотняющего пояска из-за снижения в нем средней температуры, которое происходит вследствие увеличения в в области уплотняющего пояска ее градиента.
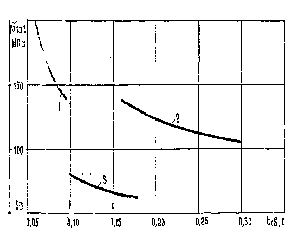
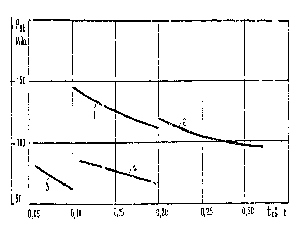
С увеличением толщины свариваемых деталей как среднее значение нормальных напряжений в площади уплотняющего пояска, так и давление расплавленного металла в ядре уменьшаются. Основной причиной этого является то, что с увеличением толщины свариваемых деталей увеличивается и разогрев металла в области уплотняющего пояска. Кроме того, с увеличением толщины свариваемых деталей весьма существенно уменьшается скорость пластической деформации металла и, следовательно, его влияние как упрочняющего фактора. Изменение этих факторов приводит к уменьшению сопротивления пластической деформации металла и, в конечном итоге, к уменьшению напряжений в площади уплотняющего пояска и давления расплавленного металла в ядре.
Таким образом, параметры основных термодеформационных процессов, протекающих в зоне формирования точечных сварных соединений, существенно зависят от параметров режимов сварки. Вследствие этого выбор оптимальных параметров режима КТС является исходным условием устойчивого протекания процесса формирования соединении и получения его высокого качества. Наиболее комплексным показателем оптимальности режимов контактной точечной сварки для конкретных ее условий является показатель их жесткости, который рассмотрен ниже.
4.3. Критерий оценки режимов контактной точечной сварки
Описанное выше изменение основных термодеформационных процессов, протекающих в зоне сварки, показывает, что при устойчивом процессе формирования соединения в зоне сварки существует определенное соответствие между нагревом в ней металла и пластической его деформацией, и подтверждает, существовавшее ранее [3, 165, 185… 187] об этом предположение. Кроме того, взаимозависимость и взаимовлияние основных термодеформационных процессов, в особенности нагрева и пластической деформации металла, зависимость их от параметров режима точечной сварки, что количественно характеризуется критерием жесткости режимов контактной точечной сварки, подтверждает: саморегулирование процесса КТС существует.
В настоящее время оценку и сравнение режимов контактной точечной сварки по показателю их жесткости в основном производят только качественно, несмотря на то, что этот показатель является наиболее комплексным показателем из всех известных, предназначенных для решения этих задач. Это обусловлено тем, что, несмотря на известные предложения количественно оценивать жесткость режимов, например, по отношению отдельных параметров режима КТС, по показателям, представляющим собой различные интерпретации критерия Фурье и т. п., «абсолютный показатель степени жесткости режима пока не найден [15]» (см п. 1.3).
Общепринятым можно считать, что понятие «жесткость режима» отражает положение процесса КТС между его противоположными и предельными состояниями — непроваром и выплеском. К предельно мягким режимам относят такие режимы, при которых возникают непровары, а к предельно жестким — режимы, при которых возникают выплески. Соответственно и значения показателей жесткости таких режимов являются предельными. Например, в работе [4] указано, что при оценке жесткости режима по показателю K2 (см зависимость (1.8)) для любых сочетаний толщин и материалов деталей при K2 < 25 режимы КТС уже недопустимо мягкие, а при K2 > 50 — граница выплесков, т. е. режимы сварки уже предельно жесткие.
Вместе
с тем, классификация
режимов, отработанных
практикой КТС
(например,
приведенных
в табл. 4.5 и близких
к рекомендуемым
[2, 3, 7…11, 15] для данных
деталей), по
известным
показателям
жесткости (в
частности, по
критериям К1
(см зависимость
(1.7)) и К2) показывает,
что они не всегда
располагаются
в соответствии
с этим понятием.
Так, при оценке
режимов по К1
не бесспорно
соотношение
их жесткости
не только при
различной
толщине деталей,
что объясняется
не соблюдением
в практике КТС
критерия
геометрического
подобия сварных
соединений
(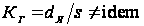 [15] (см. зависимость
1.12)), но и при одинаковой
толщине деталей,
например, из
сплава АМг6 и
стали 12Х18Н10Т. Не
бесспорно и
то, что при оценке
по К2 жесткость
режимов КТС
деталей из
сплава АМг6 и
стали 08кп примерно
одинакова, а
режимы КТС
деталей из
стали 12Х18Н10Т
относятся к
недопустимо
мягким (К2
< 25) и их жесткость
меньше, чем при
КТС деталей
из стали 08кп.
Характеристики материалов, при которых проводили расчеты показателей жесткости режимов КТС, в частности, показателей К1 и К2, приведены в табл. 4.6.
Таблица 4.5
Результаты
расчетов при
сравнении
режимов сварки
по критериям
их жесткости
КЖ, К1
и К2
|
Мате |
s |
IСВ |
tСВ |
FЭ |
dЯ | dП2 | dПС |
ΔQЭЭ |
η | Kσ | КЖ | К1 | К2 |
| мм | |||||||||||||
|
Сплав АМгб |
0,5 | 33 | 0.04 | 2,0 | 4 | 4.9 | 3.7 | 0.24 | 0.12 | 2.86 | 2.27 | 0.14 | 48.9 |
| 1,0 | 42 | 0,06 | 4.0 | 5 | 6.7 | 5.3 | 0.62 | 0.16 | 2,80 | 2.12 | 0.38 | 44.4 | |
| 1,5 | 46 | 0.08 | 5.0 | 6 | 7.8 | 6.2 | 1.08 | 0,19 | 2.77 | 2.09 | 0.64 | 35.9 | |
| 2,0 | 55 | 0.10 | 7.0 | 7 | 9,5 | 7.5 | 1.88 | 0.21 | 2.74 | 2,05 | 0,91 | 35.1 | |
| 2,5 | 65 | 0.12 | 9.0 | 8 | 10,9 | 8.6 | 2.84 | 0,23 | 2.72 | 2.25 | 1.18 | 36,5 | |
| 3,0 | 73 | 0.16 | 12,0 | 9 | 12.5 | 9.9 | 4,41 | 0.24 | 2.70 | 2.26 | 1.28 | 35.5 | |
| 4,0 | 85 | 0,20 | 16.0 | 11 | 15.0 | 11,8 | 7,59 | 0,26 | 2.70 | 2,19 | 1.82 | 33,0 | |
|
Сталь 12Х18Н10Т |
0,5 | 5 | 0.1 | 2.8 | 4 | 5.0 | 3.7 | 0.63 | 0.16 | 3.01 | 1.40 | 0,36 | 20.8 |
| 1,0 | 6 | 0.16 | 4.5 | 5 | 6.6 | 5.0 | 1.53 | 0,22 | 3.29 | 1.53 | 1.40 | 18,8 | |
| 1,5 | 7.5 | 0.22 | 6.5 | 6 | 7.8 | 6.0 | 2.87 | 0.26 | 3.37 | 1.46 | 2.29 | 19.9 | |
| 2,0 | 8.5 | 0,2Ь | 8,5 | 7 | 9.4 | 7.2 | 4.84 | 0,30 | 3.33 | 1.38 | 3,45 | 18,2 | |
| 2,5 | 10 | 0.32 | 10.5 | 8 | 10.5 | 8.1 | 7.07 | 0.32 | 3.58 | 1.45 | 4.37 | 19.8 | |
| 3,0 | 11.5 | 0.36 | 13,0 | 9 | 12.0 | 9.2 | 10.2 | 0.34 | 3.57 | 1,43 | 5.6 | 19,9 | |
|
Сталь 08кп |
0,6 | 7 | 0.1 | 1.0 | 4 | 4.8 | 3,4 | 0.81 | 0,15 | 9.37 | 0,93 | 0.21 | 37,8 |
| 1,0 | 8.5 | 0.2 | 2.0 | 5 | 6.2 | 4.5 | 2.15 | 0.16 | 8,89 | 0.89 | 0.29 | 39.1 | |
| 1,5 | 10.5 | 0.34 | 3.5 | 6 | 7,9 | 5.8 | 4,96 | 0,17 | 8.22 | 0.92 | 0,38 | 31.4 | |
| 2,0 | 12 | 0.48 | 5.0 | 7 | 9.5 | 6.9 | 9.02 | 0.18 | 7.90 | 0,44 | 0,48 | 29,2 | |
| 2,5 | 13 | 0.6 | 6.5 | 8 | 10,8 | 8.0 | 13.7 | 0,19 | 7,73 | 0.87 | 0.61 | 25,8 | |
|
Примечание.
Расчеты проводили
при
|
|||||||||||||
 ,
Т0 = 273 K,
σД1
= σТ,
Δt
= tСВ.
Основным общим недостатком известных показателей жесткости режимов КТС, в частности К1 и К2, является то, что они отражают только одну сторону процесса формирования соединения — выделение и перераспределение теплоты в зоне сварки. Вместе с тем, известно [16, 206], что устойчивое формирование соединения (без непроваров и выплесков) происходит в том случае, когда в течение всего процесса КТС обеспечивается определенное равновесное соотношение между нагревом и пластическим деформированием металла в зоне сварки. Его нарушение может привести к чрезмерно быстрому увеличению площадей контактов, уменьшению плотности тока, скорости нагрева и, в конечном итоге — к непровару. Противоположное отклонение перечисленных параметров приводит к выплеску.
На основе математических моделей термодеформационных процессов, протекающих в зоне сварки, и методик математического моделирования процесса точечной сварки на стадии нагрева, описанных выше (см. р. 3, и п. 4.1), разработан критерий оценки жесткости режима контактной точечной сварки [259]. Он комплексно учитывает влияние на формирование точечного сварного соединения тепловых и деформационных процессов, а также параметров режима сварки.
Таблица 4.2
Теплофизические характеристики материалов
| Материал |
ТПЛ, |
λ, |
сm, |
γ, |
ρ0, |
αρ, |
σТ, |
| Сплав АМг6 | 620 | 100 | 820 | 2780 | 0.075 | 8·10-4 | 150 |
| Сталь12Х18Н10Т | 1440 | 16 | 460 | 7800 | 0,75 | 6·10-4 | 230 |
| Сталь 08 кп | 1530 | 63 | 470 | 7800 | 0.13 | 6·10-3 | 180 |
| Бронза БрХ | – | 360 | 410 | 8230 | – | – | – |
| Обозначение: αρ — температурный коэффициент увеличения ρТ. | |||||||


Физическая сущность этого критерия жесткости режима контактной точечной сварки основана на теоретических и экспериментальных исследованиях процессов КТС, частично описанных выше, которые показали, что существуют взаимосвязи между изменениями параметров термодеформационных процессов, протекающих в зоне формирования соединения, и устойчивостью процесса КТС против образования выплесков и непроваров. В частности, установлено, что изменение отношения скорости нагрева к скорости пластического деформирования металла в зоне сварки коррелируется с изменением устойчивости процесса против образования непроваров и выплесков при различных сочетаниях параметров режима КТС. Поэтому количественное значение отношения этих параметров может служить показателем жесткости режима КТС при любых сочетаниях толщин и материалов свариваемых деталей. Кроме того, значения этого показателя при КТС деталей из материалов, относящихся к одной группе свариваемости [15, 16], относительно стабильны. Поэтому при таких условиях они могут использоваться в качестве критериев оптимизации при выборе параметров режима КТС. Такие выводы можно подтвердить следующим.
Поскольку известные критерии (см. п. 1.3.5), которые описывают соотношение параметров, характеризующих процессы формирования точечных сварных соединений, в подавляющем большинстве безразмерны, то и критерий жесткости режима должен быть таким же. Это позволит сопоставлять результаты оценки разных режимов сварки деталей различных сочетаниях толщин и материалов свариваемых деталей. Поэтому изменение параметров должно выражаться в относительных единицах.
Нагрев металла зоны сварки в процессе формирования точечного сварного соединения можно описать функцией изменения его относительной температуры, имеющей следующий вид
 ,
(4.11)
где Т — текущее значение средней температуры в зоне сварки; Т0 — характерное неизменное значение температуры.
Изменение деформированного состояния металла в зоне сварки в процессе формирования соединения можно описать функцией отношения давления в контуре свариваемого контакта (уплотняющего пояска диаметром dП), выраженного сжимающими напряжениями в его площади σ, которое обусловлено внешним силовым воздействием на детали, к сопротивлению деформации металла в области уплотняющего пояска σД:
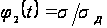 .
(4.12)
Это
оправдано тем,
что в любой
момент процесса
КТС, как это
следует из
уравнений
термодеформационного
равновесия
(3.11) и (3.17), в свариваемом
контакте среднее
значение давления
σ,
обусловленного
внешним силовым
воздействием,
уравновешивается
противоположно
направленными
контактными
напряжениями
σZ,
а также (после
начала плавления
металла) давлением
РЯ расплавленного
металла в ядре
[218]. Величина σZ
и РЯ, как
это следует
из зависимостей
(3.51) и (3.59), пропорциональны
сопротивлению
деформации
металла σД.
В силу этого
и изменение
функции
 ,
пропорциональное
σД,
пропорционально
также изменению
площади свариваемого
контакта. Поэтому
можно считать,
что изменение
функции
 адекватно
отражает изменение
деформированного
состояния
металла в зоне
сварки.
Исходя из сказанного выше критерий жесткости режима точечной сварки КЖ, определяемый как отношение скоростей нагрева и пластического деформирования металла в зоне формирования соединения, можно выразить через отношение производных от функций (4.11) и (4.12) следующим образом:
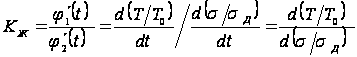 .
(4.13)
Принимая в качестве независимых переменных температуру Т и сопротивление деформации металла σД, в соответствии с теоремой Лагранжа зависимость (4.13) можно преобразовать к виду
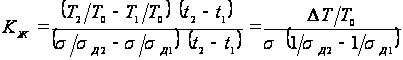 ,
(4.14)
где
Т1 и Т2,
σД1
и σД2
— значения Т
и σД
соответственно
в начале t1
и конце t2
рассматриваемого
отрезка времени
Δt
= t2 - t1;
ΔT
— разность
значений Т
за время Δt;
σ —
среднее значение
давления в
отрезке времени
Δt,
равное
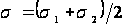 ;
σ1
и σ2
— значения σ
соответственно
в начале t1
и конце t2
рассматриваемого
отрезка времени
Δt.
С относительно небольшой погрешностью можно допустить, что на стадии нагрева наиболее интенсивные термодеформационные процессы локализованы в зоне сварки объемом Vt, ограниченном внешними поверхностями деталей и цилиндрической поверхностью, направляющей которой является контур свариваемого контакта (см. п. 3.5.3, рис. 3.33). Тогда температуру Т в зависимости (4.13) можно выразить как среднее значение температуры в изменяющемся объеме Vt, а ее разность ΔT в зависимости (4. 14), обозначив ΔTС — через приращения теплосодержания ΔQ1 металла в объеме Vt, и тепловыделения ΔQЭЭ на участке электрод – электрод. Для этого, в частности, можно использовать известные решения по определению составляющих уравнения (2.27) теплового баланса при КТС. Тогда, определив теплосодержание ΔQ1 через теплоемкость и тепловыделение
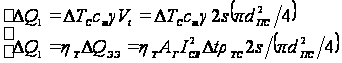 .
Приравняв правые части этих соотношений значение ΔTС можно выразить следующей зависимостью:
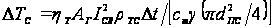 ,
где
dПС —
среднее значение
диаметра уплотняющего
пояска dП
при его изменении
за период Δt
от dП1
до dП2,
равное
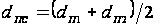 ;
ηТ
— тепловой КПД
процесса КТС,
равный
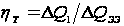 ;
АГ — коэффициент
А. С. Гельмана
(см. зависимость
(2.16)), учитывающий
уменьшение
электрического
сопротивления
деталей за счет
растекании
линий тока; ρTC
— среднее значение
удельного
электрического
сопротивления
ρT
при его изменении
за период Δt
от ρT1
до ρT2,
равное
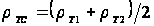 .
Теперь зависимость (4.14) можно преобразовать к следующему виду:
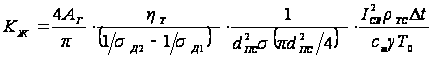 .
(4.15)
Известно,
что при встречающихся
в практике КТС
отношениях

 [10, 15]. Тогда можно
принять, что
в зависимости
(4.15) отношение
 .
Поскольку σ
— это среднее
значение давления
в отрезке времени
Δt
[см. зависимость
(4.14)], а dПС
— среднее значение
диаметра уплотняющего
пояска dП
за этот же период,
то в зависимости
(4.15) выражение
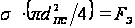 ,
где FЭ
— усилие сжатия
электродов.
Тогда, зависимость
(4.15) для расчетов
показателя
жесткости
режима точечной
сварки КЖ
можно преобразовать
к окончательному
виду:
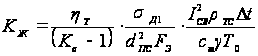 ,
(4.16)
где
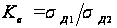 — коэффициент
разупрочнения
металла в объеме
Vt;
Т0 — температура
металла перед
сваркой, K.
Основной физический смысл показателя KЖ выражен зависимостью (4.13). Вместе с тем качественный анализ зависимости (4.16) позволяет детализировать его содержание. Так, из нее следует, что жесткость режима возрастает с увеличением силы сварочного тока IСВ, теплового КПД процесса точечной сварки ηТ, и удельного электрического сопротивления свариваемого металла ρTC, а также с уменьшением удельной теплоемкости ст и плотности γ последнего. Общеизвестно, что такое изменение перечисленных параметров приводит к увеличению тепловыделения и скорости нагрева металла в зоне сварки. К этому же приводит и повышение сопротивления деформации металла σД вследствие увеличения плотности тока в свариваемом контакте из-за уменьшения dП. Увеличение же усилия сжатия электродов FЭ приводит к противоположному изменению dП и уменьшению жесткости режима КТС.
Важным
фактором, влияющим
на жесткость
режима, является
разупрочнение
металла в процессе
КТС. Так, при
его уменьшении
Kσ
→ 1, а
KЖ
→ ∞. Это вполне
согласуется
с тем, что при
увеличении
сопротивления
деформации
металла давление
в ядре увеличивается
(см. зависимость
(3.59)) и вероятность
образования
выплеска возрастает.
Таким образом,
при отсутствии
разупрочнения
металла, когда
значения Kσ
→ 1, а KЖ
→ ∞, при реальных
усилиях сжатия
деталей образование
выплеска становится
практически
неизбежным
из-за увеличения
давление
расплавленного
металла в ядре.
Увеличение
времени сварки,
выраженного
tСВ в
числителе
зависимости
(4.16), также приводит
к уменьшению
показателя
КЖ, т. к. при
неизменном
диаметре ядра,
необходимо
уменьшить
сварочный ток
IСВ,
который в большей
степени влияет
на тепловыделение.
Все это не
противоречит
существующим
представлениям
о процессе КТС.
В табл. 1 приведены результаты расчетов КЖ по зависимости (4.16), а также некоторых промежуточных параметров (ΔQЭЭ, ηТ, Kσ, dПС и dП2), достаточных для проведения проверочных расчетов. При расчетах KЖ изменение средней температуры деформируемого металла ТС, его сопротивления пластической деформации σД и диаметра уплотняющего пояска dП в процессе КТС определяли по методикам, описанным в п. 4.1.
При этом, как следует из результатов расчетов КЖ при КТС деталей разных толщин s из одного и того же материала при hЯ ≈ s, а Δt = tСВ значения ТС относительно стабильны. Так, например, при сварке деталей из сплава АМг6 ТС ≈ 560 °С, из сталей 12Х18Н10Т и 08кп — 1300 и 1380 °С соответственно. С учетом скрытой теплоты плавления металла в ядре это в определенной мере оправдывает допущение о том, что ТС ≈ ТПЛ в методиках расчетов ΔQ1 и ΔQЭЭ [3], по которым определяли их значения при расчетах значений теплового КПД ηТ.
Результаты расчетов, в частности, приведенные в табл. 1. показывают, что при оптимальных режимах КТС деталей разных толщин из материалов, относящихся к одной группе свариваемости, значения КЖ относительно стабильны. То есть, для этих условий КТС показатель КЖ обладает свойствами критерия. Но это означает
только то, что практикой КТС отработаны режимы, при которых устойчивость процессов сварки против выплесков и непроваров примерно одинакова, т. е. они имеют одинаковую жесткость. Так, например (рис. 4.23), различные сочетания IСВ, tСВ и FЭ
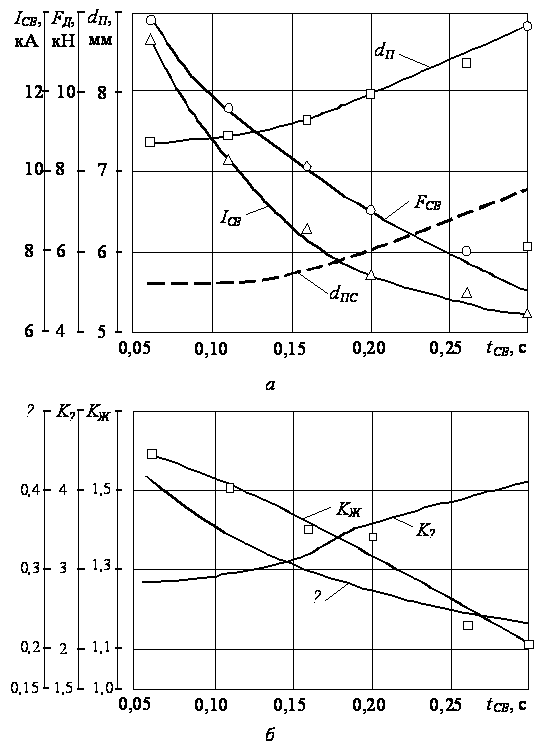
позволяют
получать неизменный
диаметр ядра
dЯ (рис.
1, а), а также
значения КЖ
для этих режимов.
Из приведенного примера видно, что значения КЖ при уменьшении tСВ и неизменном dЯ отражают возрастающую жесткость режимов КТС, которая на практике проявляется в повышении проплавления деталей и склонности процесса к образованию выплесков.
Расчеты показателя жесткости режима КТС КЖ, проведенные по описанной выше методике для большого числа отработанных практикой режимов сварки, которые рекомендованы как наиболее оптимальные [3, 7…12, 15…17], показали следующее. Для режимов КТС, которые принято относить к режимам мягким значения показателя жесткости режима КТС КЖ < 1, а для режимов, которые принято относить к режимам жестким — КЖ > 2. Для режимов, которые обычно характеризуют как режимы средней жесткости, значения показателя жесткости КЖ = 1…2.
В
отличие от
известных
аналогов значения
критерия жесткости
КЖ можно
рассчитать
по зависимости
(4.16) для любого
отрезка времени
Δt
процесса формирования
соединения.
Это позволяет
определить
жесткость
режима КТС не
только усредненно
для всего времени
сварки tСВ,
по и на отдельных
этапах формирования
соединения.
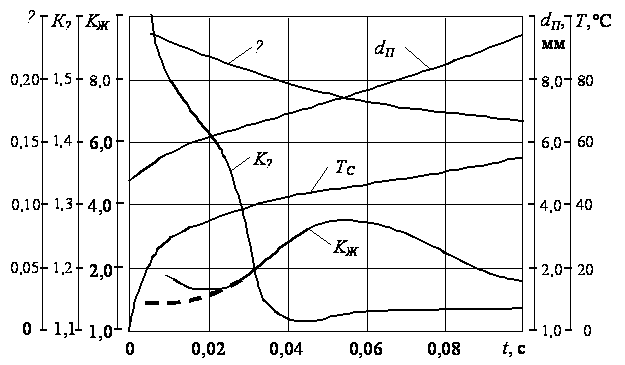
Так, на рис. 2
показано изменение
показателя
КЖ в процессе
формирования
соединения,
рассчитанное
с шагом Δt
= 0,01 с. В этом случае
расчет КЖ
производится
так же, как и
при Δt
= tСВ,
за исключением
того, что переменные
параметры в
зависимости
(4.16) последовательно
принимают свои
текущие значения.
Результаты
расчетов текущих
значений КЖ
в процессе
формирования
точечных соединений
показывают,
что при КТС с
неизменными
значениями
силы сварочного
тока IСВ,
и усилия сжатия
электродов
FЭ
показатель
КЖ в период
времени Δt
≈ 0,5…0,6tСВ
достигает
максимальных
значений.
Относительно
невысокие его
значения в
начале процесса
КТС обусловлены
не низкой скоростью
нагрева (согласно
кривой изменения
ТC в
этот период
она максимальна),
а более высокой
скоростью
пластического
деформирования
металла. Высокая
скорость
пластического
деформирования
металла, является
следствием
с одной стороны,
высокой скорости
разупрочнения
металла (см.
изменение Kσ),
а с другой стороны
— относительно
больших значений
отношения
 в начале процесса
формирования
соединения.
Бόльшие
значения КЖ
на рис. 2 в начале
процесса формирования
соединения
обусловлены,
по-видимому,
допущением,
что сварочный
ток IСВ
не меняется
в течение процесса
КТС. Если же
учитывать
реальное нарастание
сварочного
тока в этот
период, определяемое
индуктивностью
сварочного
контура, то
изменение КЖ
получается
таким, как показано
штриховой
линией. В конце
процесса, несмотря
на то, что разупрочнение
металла замедленно
(Kσ
≈ 1,04), значения
КЖ уменьшаются.
Это обусловлено
в основном
увеличением
в процессе КТС
диаметра уплотняющего
пояска, dП,
и уменьшением
теплового КПД
ηТ,
замедляющими
рост температуры
ТC.
Такое
изменение
показателя
КЖ при
формировании
соединения,
характерное
для циклов КТС
с неизменными
величинами
IСВ и
FЭ
свидетельствует
о целесообразности
применения
циклов с программированным
изменением
параметров
режима. В этом
случае КЖ
может быть
использован
как параметр
оптимизации
при определении
программ изменения
IСВ
или FЭ.
По-видимому,
неслучайно
и то, что при
неизменных
и близких к
оптимальным
значениях IСВ
и FЭ,
выплески обычно
образуются
в момент времени
 [3, 11, 15], т. е. при относительно
высоких значениях
КЖ.
То, что показатель жесткости КЖ в действительности комплексно отражает взаимосвязь тепловых и деформационных процессов при КТС можно подтвердить и следующим.
Выразим
в зависимости
(4.16) значение
температуры
свариваемого
металла перед
сваркой Т0
(K) через
температуру
его плавления
 .
Поскольку при
оптимальных
режимах КТС
в момент
 средние значения
диаметра уплотняющего
пояска приближенно
равны диаметру
ядра
 (см. табл. 1), то
заменим в ней
значения
 на
 .
После этого,
умножив числитель
и знаменатель
зависимости
(4.16) на
 ,
преобразуем
ее к следующему
виду при
 :
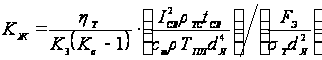 .
(4.17)
Тогда второй множитель в зависимости (4.17), а также ее знаменатель представляют собой выражения известных критериев, разработанных для точечной сварки: числитель — это выражение критерия подобия тепловыделения KI, знаменатель — это выражение критерия подобия пластических деформаций KF при КТС (см зависимости (1.14) и (1.15)).
Следовательно,
для случая
технологических
расчетов при