Основы теории и технологии контактной точечной сварки
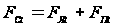 .
(3.21)
где FЯt и FПt — усилия сжатия в площадях ядра и уплотняющего пояска (см. зависимости (3.9) и (3.10)); может быть получено при различных сочетаниях FЭt и FОt в пределах, обусловленных упругостью деталей (максимальной величины FУt = FУt МАХ). Эта неопределенность устраняется наложением на уравнение (3.17) дополнительных технологических условий, определенных при экспериментальных исследованиях известных способов контактной точечной сварки с обжатием периферийной зоны соединения. Их можно сформулировать следующим образом:
наиболее оптимальные условия формирования соединения создаются в том случае, если в конце процесса, т. е. при t = tСВ, упругостью деталей FУt, передается в контур уплотняющего пояска L1t 50...100 %, от требуемого условием отсутствия выплеска усилия сжатия в площади уплотняющего пояска FПt;
величину усилия сжатия в площади кольцевого контакта FКt целесообразно ограничить пределами возможных отклонений усилия в приводах машин для точечной сварки (они не должны превышать 5...10 % от усилия сжатия в контуре уплотняющего пояска FСt [9…11, 14…16, 17...19]), поскольку при FКt > 0 (при соприкосновении деталей в области обжимной втулки) FУt = FУt МАХ, и увеличение усилия обжатия FОt приводит только к увеличению усилия в кольцевом контакте FКt (зависимость (3.20)), без увеличения усилия в контуре уплотняющего пояска FСt.
Оговоренные выше технологические условия, приняв обозначения такими же, как и в уравнениях (3.8) и (3.14), можно выразить следующими зависимостями, в которых отсутствие индекса t указывает на их справедливость только для момента окончания процесса сварки (при t = tСВ):
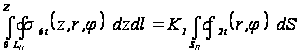 ,
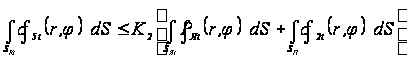 .
Эти интегральные выражения после вычисления интегралов с допущениями и граничными условиями, аналогичными уравнению (3.17), можно преобразовать к следующему виду:
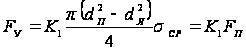 или
 ,
(3.22)
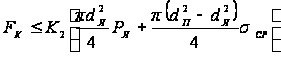 или
 ,
(3.23)
где для момента t = tСВ, FУ – усилие, передаваемое упругостью деталей в контур уплотняющего пояска при t = tСВ; FК – усилие сжатия в площади кольцевого контакта; FС — усилие сжатия деталей в площади свариваемого контакта; К1, К2 — коэффициенты, равные: К1 = 0,5…1, К2 = 0,05…0,1; dЯ, dП, PЯ и σСР — значения dЯt, dПt, PЯt и σСРt при t = tСВ.
Очевидно,
что при выполнении
условия (3.22) и
большой жесткости
деталей, либо
при уменьшении
расстояния
между контурами
L1t
и L2
(dВВ
– dПt
→ 0) наличие
кольцевого
контакта не
является обязательным
условием процесса
сварки (FКt
→ 0). В этом случае
соприкосновение
деталей вне
контура уплотняющего
пояска может
отсутствовать
(при FУt
МАХ > FОt
значение FКt
= 0). При этом
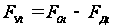 (из зависимости
(3.20)).
Из сказанного выше следует, что уравнения (3.8) и (3.11) для традиционных способов сварки являются частным случаем уравнений равновесия (3.14) и (3.17) для КТС с обжатием периферийной зоны соединения, поскольку при dВВ ≤ dПt значение FКt = 0 и если (FЭt + FОt) считать одним усилием, то уравнения (3.14) и (3.17) превращаются, соответственно, в уравнения (3.8) и (3.11). Следовательно, по уравнению (3.17) можно рассчитывать параметры усилия и для обычных условий формирования соединения при традиционных способах КТС. Это позволяет использовать одну и ту же компьютерную программу при расчетах параметров усилия для любых известных способов точечной сварки.
Для практических расчетов по уравнениям термодеформационного равновесия процесса точечной сварки (3.11) или (3.17) необходимо иметь методики определения значений всех их составляющих для любого момента процесса формирования соединения.
3.3. Оценка теплового состояния зоны сварки на стадии нагрева
Температура металла в зоне сварки является основным фактором, определяющим его сопротивление пластической деформации. Оно же, в свою очередь, через процессы микро- и макропластических деформаций определяет интенсивность процессов выделения и перераспределения теплоты и, в конечном итоге, размеры ядра расплавленного металла. Кроме того, нагрев вследствие дилатации металла, является активным фактором процесса макропластических деформаций при формировании соединения. В силу этого математическое моделирование изменения температурного поля при КТС является исходным условием разработки математических моделей других термодеформационных процессов. При этом анализ термодеформационных процессов на аналитических моделях становится возможным только в том случае, если математическая модель температурного поля удовлетворяет, по крайней мере, двум условиям: описывается непрерывной функцией; в достаточной степени точно отражает динамику его изменения в процессе формирования соединения.
Очевидно, что численные методы расчета температуры при КТС методами конечных разностей или конечных элементов (см. п. 2.4.2), хотя и наиболее точные в настоящее время, не удовлетворяют условию непрерывности функции. В аналитических моделях их иногда рационально использовать на стадии количественных расчетов.
Известные же аналитические методы, также приведенные в п. 2.4.2, как показывают сравнения расчетных и экспериментальных значений температуры, не удовлетворяют требованиям современных способов точечной сварки по точности получаемых результатов.
Вместе с тем, в теории и практике обработки металлов давлением для исследований термодеформационных процессов часто используют расчетно-экспериментальные методы. Анализ результатов исследований тепловых процессов в зоне точечной сварки показывает, что для исследований термодеформационных процессов в ряде случаев и при КТС допустимо использование подобных методов. При решении таких задач использование расчетно-экспериментального метода оценки теплового состояния зоны формирования соединения является компромиссным вариантом удовлетворения вышеуказанных условий. Причем, применительно к условиям точечной сварки их разработка облегчается такими свойствами процессов КТС, установленными рядом исследователей [73...76], как монотонность и подобие изменения параметров термодеформационных процессов при формировании точечных сварных соединений.
Ниже изложен метод оценки теплового состояния зоны формирования точечного сварного соединения на стадии нагрева (по содержанию типичный расчетно-экспериментальный) [214, 215], специально разработанный для аналитического моделирования термодеформационных процессов в условиях точечной сварки [206, 216].
3.3.1 Экспериментально
- расчетный
метод оценки
теплового
состояния
зоны сварки
на стадии нагрева
Температурное поле при конкретных условиях формирования соединения и его изменение во время импульса сварочного тока можно описать функциями, аппроксимированными по экспериментально определенным характерным пространственно-временным точкам. Например, при точечной сварке относительно просто экспериментально можно определить ряд параметров температурного поля в зоне формирования соединения:
изменение по времени и максимальную температуру в контакте электрод–деталь ТЭ;
время tНП, за которое температура в контакте деталь-деталь достигает значений температуры плавления ТПЛ свариваемого металла;
изменение геометрического положения изотермы температуры плавления ТПЛ во времени (границы ядра расплавленного металла);
температуру в контакте деталь-деталь ТД и температуру на границе уплотняющего пояска ТП.
В общем случае, задача идентификации является задачей оценки параметров априорно заданной функции. Если тип нелинейной функции неизвестен, то аппроксимация истинной нелинейности может быть выполнена, например, с помощью полиномов. Однако во всех случаях идентификацию можно проводить только в предположении некоторого специфического типа нелинейной аппроксимирующей функции, параметры которой подлежат идентификации.
Для нахождения вида аппроксимирующих функций (рис. 3.5), которые с достаточной точностью отображали бы изменение температуры в плоскости оси электродов по координатам z (рис. 3.5, а) и r (рис. 3.5, б) для конкретного процесса сварки в любой его момент экспериментально можно определить значение температуры, по крайней мере, в четырёх характерных точках. По координате z:
температуру ТЭ в контакте электрод-деталь (2 точки);
температуру плавления ТПЛ по координатам границы (2 точки);
и по координате r:
температуру плавления ТПЛ по координатам границы ядра (2 точки);
температуру плавления ТПЛ по координатам границы ядра (2 точки);
Анализом
имеющихся
экспериментальных
результатов
и результатов,
полученных
расчетом температуры
в зоне точечной
сварки методом
конечных разностей,
установлено,
что изменение
температуры
по координатам
z и r (рис. 3.5)
удовлетворительно
описывается
функцией вида
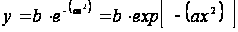 ,
(3.24)
где x — произвольная переменная; a и b — коэффициенты, которые можно определять по имеющимся экспериментальным значениям температуры.
Из анализа известных результатов экспериментальных и расчётных исследований можно сделать заключение о том, что изменение температуры по времени на стадии нагрева в любой точке зоны сварки подобно характеру изменения температуры в контакте электрод–деталь (рис. 3.6). При этом общеизвестно, что температура в контакте электрод–деталь в процессе сварки на стадии нагрева возрастает монотонно (рис. 3.6, а).
При точечной сварке непосредственное измерение температуры в контакте деталь–деталь и свариваемых деталях затруднено малыми размерами и закрытым характером зоны формирования соединения, а также быстротечностью процесса КТС. Вместе с тем, о характере изменения температуры в центре контакта деталь–деталь можно судить по трем характерным точкам, которые представляется возможным определить экспериментально (рис. 3.6, б):
в начале процесса температура в центре контакта равна температуре окружающей среды (при t = 0 — Тt = 0);
в момент начала плавления tНП она равна температуре плавления ТПЛ металла (при t = tНП — Тt = ТПЛ );
в момент выключения сварочного тока tСВ она достигает максимального ТM значения (при t = tСВ — Тt = ТM).
Приемлемую
сходимость
расчетных и
экспериментальных
значений температуры
в интервале
времени до
начала плавления
металла (0 ≤ t
≤ tНП)
позволяют
получить
показательная
и логарифмическая
функции вида:
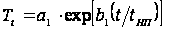 и
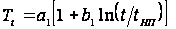 ,
где a1 и b1 – коэффициенты, которые могут быть определены по имеющимся экспериментальным значениям температуры.
Однако при сварке на относительно жестких режимах, когда отношение tНП /tСВ = 0,15...0,3, а — ТМ/ТПЛ = 1,1...1,25, что обычно и имеет место при сварке на режимах средней жесткости, показательная функция в интервале tНП…tСВ имеет локальный максимум температуры, что противоречит имеющимся экспериментальным и расчетным данным о монотонном характере увеличения температуры во время действия импульса сварочного тока. Логарифмическая же функция не имеет этого недостатка. Поэтому она и была принята для описания изменения температуры по времени в первоначальном варианте данного экспериментально-расчетного метода [214], разработанном для условий КТС деталей из легких сплавов электродами со сферической рабочей поверхностью. Однако окончательные зависимости для расчетов параметров термодеформационных процессов при описании изменения температуры по времени логарифмической функцией получались неоправданно громоздкими [216]. Поэтому, в дальнейшем, при его совершенствовании применительно к особенностям сварки деталей из сталей электродами с плоской рабочей поверхностью, а также точечной сварки с обжатием периферийной зоны соединений, логарифмическая функция была заменена на степенную [210, 215, 217] вида:
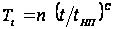 ,
(3.25)
где n и c – коэффициенты, которые подлежат идентификации.
Данная функция при указанных выше соотношениях tНП /tСВ и ТМ /ТПЛ не имеет локального максимума в интервале tНП…tСВ, хотя несколько и завышает значения температуры при t ≤ tНП по сравнению с результатами, которые получаются при расчетах численными методами. Вместе с тем эксперименты показывают, что действительная скорость нарастания температуры в контакте деталь–деталь очень высока, так как следы оплавления на поверхностях деталей, по крайней мере, при сварке сталей, наблюдаются уже через один полупериод протекания сварочного тока. При относительной простоте степенная функция дает хорошую сходимость расчетных и экспериментальных результатов.
Разработка математической модели температурного поля по расчетно-экспериментальному методу, в сущности, сводится к определению и математическому описанию взаимосвязей аппроксимирующих функций (3.24), описывающих изменение температуры по координатам z и r, и функции (3.25), описывающей ее изменение по времени t.
При описании изменения температуры TZt по оси электродов (по координате z), в дискретный момент времени t, значения коэффициентов b и a в зависимости (3.24) применительно к конкретному процессу сварки можно найти, если представляется возможным экспериментально определить значения температуры в характерных точках в разные моменты процесса сварки. Для этого, предварительно для момента времени t преобразовав зависимость (3.24) к виду
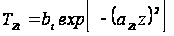 ,
(3.26)
можно составить систему уравнений, учитывая, что при z = hЯt/2 температура TZt = TПЛ, а при z = s — TZt = TЭt:
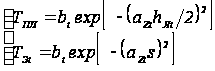 ,
где
для момента
времени t,
hЯt
— высота ядра
расплавленного
металла;
TЭt
— температура
на поверхности
деталей под
электродами;
TПЛ —
температура
плавления
свариваемого
металла; s
— толщина деталей.
Решив эту систему уравнений, находим значения коэффициентов bt и aZt:
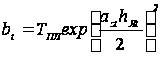 ,
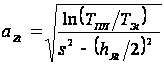 ,
подставив которые в (3.26) получим зависимость для расчета температуры TZt на оси электродов в точке с координатой z в момент времени t. После преобразований она будет иметь следующий вид:
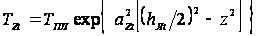 .
(3.27)
Эта зависимость имеет хорошую сходимость результатов при расчете изменения температуры по координате z, с результатами расчетов температуры численными методами, в частности, методом конечных разностей (рис. 3.7). Это, например, подтверждается на изменением температуры по оси электродов в момент выключения сварочного тока при сварке сплава АМг6 (рис. 3.7, а), рассчитанное по формуле (3.27) и методом конечных разностей в работе [165].
Для расчета в момент времени t изменения температуры Trt по координате r зависимость (3.24) преобразуем к виду
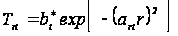 .
(3.28)
Определить
коэффициенты
 и аrt
можно аналогично
тому, как определяли
коэффициенты
aZt
и bt,
по известным
значениям
температуры
Trt
в характерных
точках (рис.
3.5, б): при r
= dПt/2
значение температуры
Trt
на границе
уплотняющего
пояска равно
TП, то
есть Trt
= TП, при
r = dЯt/2
— Trt
= TПЛ
и при r = 0
— Trt
= TМ.
Поскольку
в точке с координатами
 и
 температура
имеет максимальное
значение TМ,
то из зависимостей
(3.27) и (3.28) можно записать
следующее
соотношение:
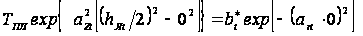 ,
из
которого можно
определить
коэффициент
 для данных
условий
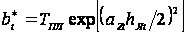 ,
а зависимость для расчета температуры по координате r можно записать следующим образом:
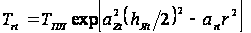 .
Поскольку
на границе ядра
расплавленного
металла при
 металл нагрет
до температуры
его плавления
TПЛ,
то из этой
зависимости
можно определить
значение коэффициента
аrt, которое
будет равно
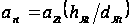 .
(3.29)
Тогда зависимость для расчета изменения температуры по координате r в окончательном варианте имеет следующий вид
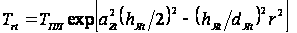 .
(3.30)
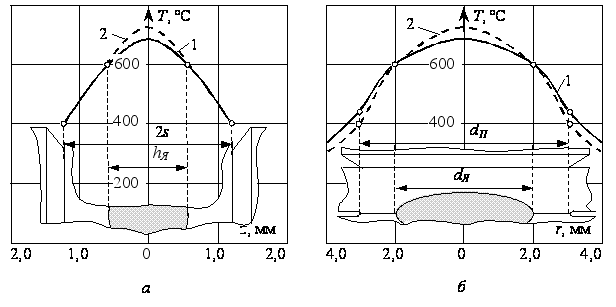
Изменение
температуры
по координате
r в момент
выключения
сварочного
тока, рассчитанное
по зависимости
(3.30), также хорошо
согласуется
с результатами
расчетов методом
конечных разностей
(рис.3.7, б).
Для расчетов изменения температуры в любой точке плоскости z – r зависимости (3.27) и (3.30) следует объединить. Это можно сделать, если учесть, что температурное поле неразрывно, а температура на оси электродов TZt при любом значении координаты z является максимальным значением температуры ТМ по координате r, т. е. при r = 0 значение TZt = ТМ. Из зависимостей (3.27) и (3.30) это соотношение температур по координатам z и r можно выразить следующим образом:
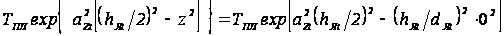 .
Отсюда после преобразований получаем зависимость для расчета температуры в момент времени t в любой точке плоскости z – r в пределах зоны сварки, которая имеет следующий вид:
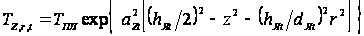 .
(3.31)
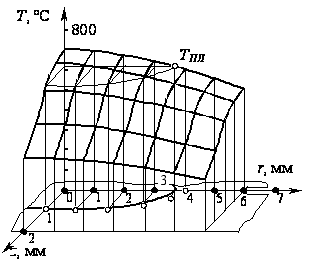
Характер изменения температурного поля по координатам z и r, рассчитанный по зависимости (3.31) в момент выключения сварочного тока, показан на рис. 3.8.
Зависимость (3.31) описывает изменение температурного поля в любой точке плоскости z – r только в отдельные дискретные моменты
времени t. Для анализа термодеформационных процессов в зоне сварки необходимо математически описать изменение температуры в каждой ее точке и по времени. Это можно сделать, если с зависимостью (3.31) функционально увязать зависимость (3.25), которая и описывает изменение тем
пературы
по времени.
Определить значения коэффициентов n и c в зависимости (3.25) можно исходя из следующего.
В момент времени tНП начала плавления металла в контакте деталь–деталь температура в точке с координатами z = 0 и r = 0 равна значениям температуры плавления металла ТПЛ, т. е. при t = tНП — Tt = ТПЛ. В момент же окончания импульса тока tСВ температура в контакте деталь-деталь достигает максимальных значений ТМ, т. е. при t = tСВ — Tt = ТМ. Это позволяет составить следующую систему уравнений
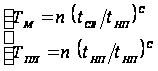 ,
после решения которой и находим искомые коэффициенты n и c:
 ,
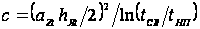 .
Тогда зависимость для расчета изменения температуры в центре контакта деталь–деталь можно записать в виде
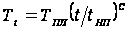 ,
(3.32)
где с — коэффициент, определяемый для момента t = tСВ, т. е. по конечной высоте ядра hЯ, и равный
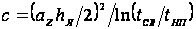 ,
где aZ – значение коэффициента aZt, определяемого по зависимости (3.27) также для момента t = tСВ, т. е. так же по конечной высоте ядра hЯ и максимальной температуре TЭ в контакте электрод–деталь:
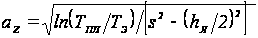 .
Характер изменения температуры в центре свариваемого контакта, рассчитанный по зависимости (3.32) для различных условий сварки, показан на рис.3.9. Такое изменение температуры вполне согласуется с имеющимися данными, полученными как экспериментально, так и расчетами методом конечных разностей.
Выразим значение температуры плавления металла ТПЛ в формуле (3.32) через ТМ из формулы (3.31)